
不少工厂在引入手持激光焊时会犹豫:已经把氩弧焊、电阻焊用熟了,要不要换?其实,手持激光焊和传统焊接并不是简单的“谁替代谁”,而是各有适合的范围。判断的标准,建议从焊接速度、热输入、变形、成本和使用门槛几个方面综合比较。
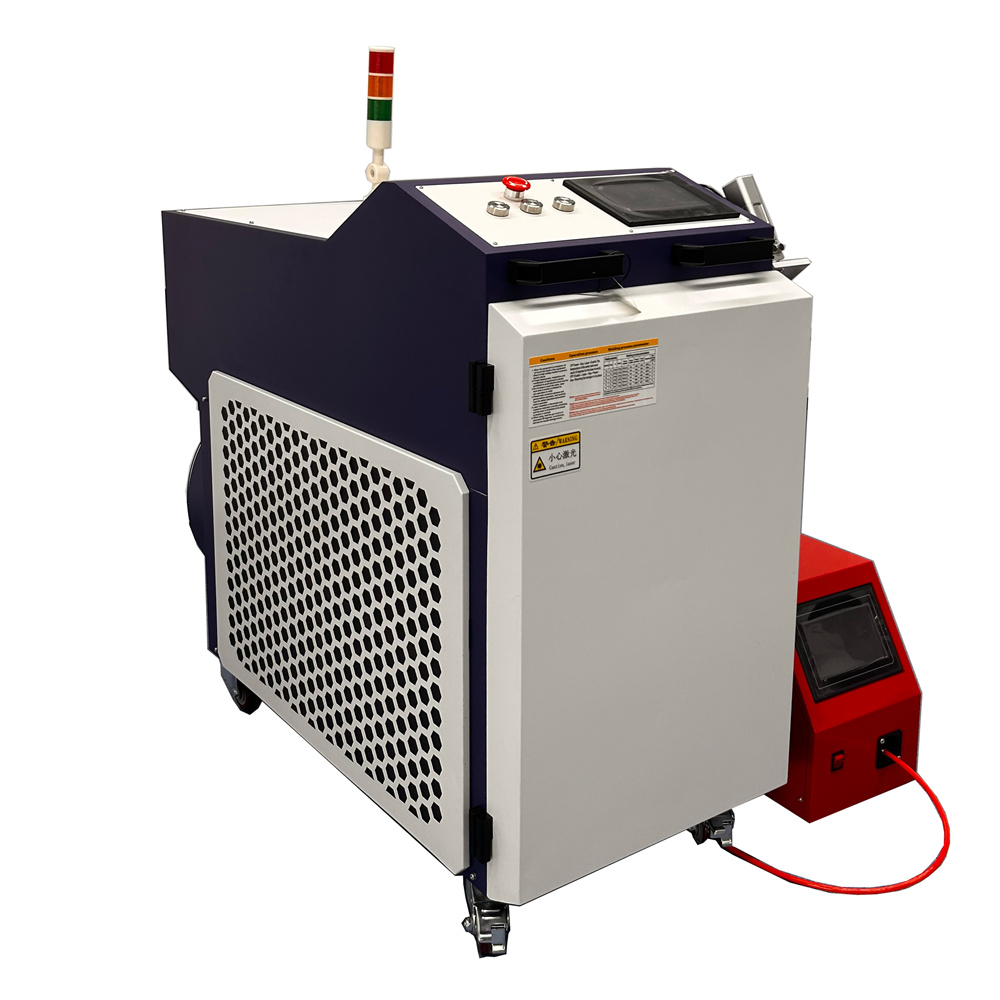
关键差异一表看懂
| 比较项 | 手持激光焊 | 传统焊接(如氩弧焊) |
|---|---|---|
| 焊接速度 | 薄板和中厚板常见场景明显更快 | 取决于焊工手法和工序 |
| 热输入与变形 | 热量集中、热影响区小、变形少 | 热量较大,薄件容易变形 |
| 操作要求 | 上手较快,但需要掌握光路与保护措施 | 依赖熟练焊工和多年经验 |
| 初始投入 | 设备成本集中在主机和耗材 | 设备门槛低,但人工占比高 |
更适合手持激光焊的场景
- 五金薄板、不锈钢薄件的拼接和点焊;
- 小批量、多品种订单,需要频繁换型;
- 现场维修、设备补焊和不易移动的大件;
- 对焊缝美观度、焊缝宽度和外观光洁度要求较高的产品。
什么情况仍可保留传统工艺
如果工件是厚板、需要很大的熔池和深熔焊,或生产现场对单价极其敏感、已有成熟焊工和稳定工序,传统工艺依然可靠。也可以采用组合方式:普通批量用传统设备完成,高要求、易变形或难移动的工件交给手持激光焊。
选择焊接工艺的出发点不是设备是否“新”,而是能否稳定满足品质、效率和成本要求。先把典型工件测一遍,再定引入方案,最容易得到可持续的结果。